3-axlig fräsning
För lättåtkomliga prismatiska egenskaper i en eller flera planerade uppspänningar.
KOMPLEX GEOMETRI, FÄRRE OMPÄNNINGAR
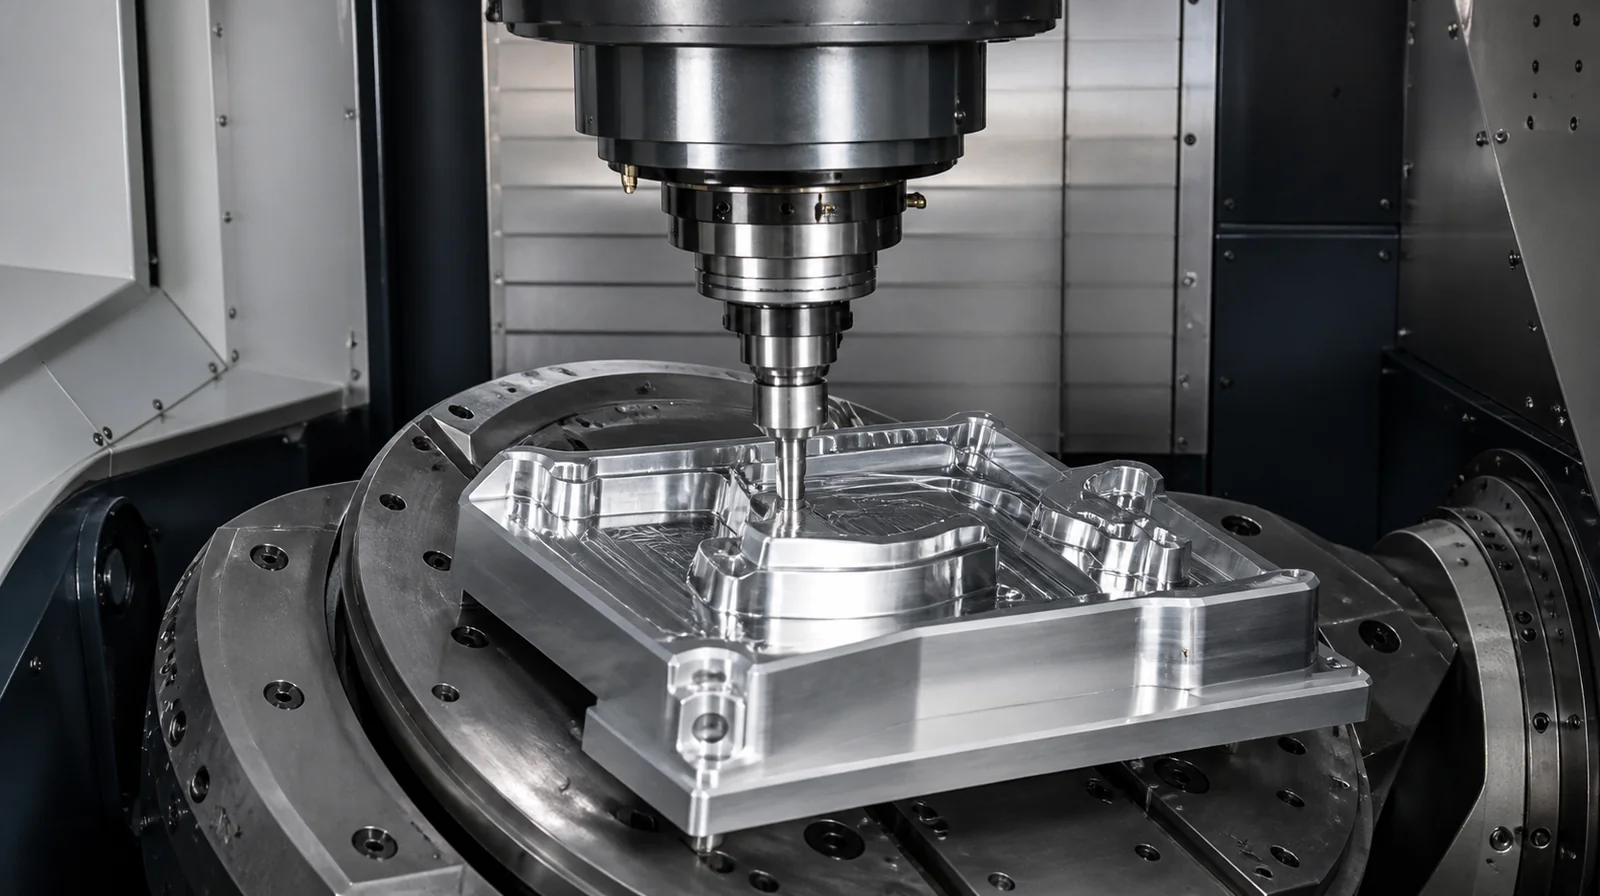
Fem axlar är värdefullt när verktygsåtkomst, sammansatta vinklar, flera sidor eller kontinuerliga ytor kräver färre omspänningar och kontrollerad orientering.
Kundanpassade detaljer efter ritning – inte försäljning av CNC-verktygsmaskiner.
Vi väljer den enklaste strategi som uppfyller ritning, åtkomst och kontrollplan.
För lättåtkomliga prismatiska egenskaper i en eller flera planerade uppspänningar.
Rotationsaxlarna positionerar detaljen och står sedan stilla under respektive skäroperation.
Linjära och roterande axlar rör sig tillsammans när kontinuerlig verktygsorientering verkligen krävs.
Komplex geometri behöver en lika tydlig referenskedja och mätstrategi.
Djupa fickor, underskär, små radier och kollisionsutrymme granskas i 3D-modellen.
Datum, profil- och positionskrav måste vara tydligt kopplade till funktionella ytor.
3D CMM eller andra metoder används när de kan verifiera den efterfrågade relationen på ett tillförlitligt sätt.
STEP, STP, IGES, IGS, STL, DWG, DXF, PDF eller ZIP. Högst 5 filer, 50 MB per fil, 150 MB totalt. Exportera X_T och ursprungliga CAD-filer till ett format som stöds.
Vanliga frågor
Tre linjära och två roterande axlar ändrar relationen mellan verktyg och arbetsstycke. Vid 3+2 står rotationsaxlarna stilla under skäret; vid simultan bearbetning rör sig axlarna tillsammans.
Nej. Verktygsåtkomst, antal uppspänningar, referensöverföring, yta och mätbarhet avgör om 3 axlar, 3+2 eller simultan 5-axlig bearbetning är lämplig.
En ursprunglig 3D-modell och en kontrollerad ritning med referenser, profil- eller positionstoleranser, material, yta och kontrollkrav ger bäst underlag.